Előfizetés
 Fiók


Az Ikarus 543-as midibusz és a megmentett K1 prototípus története – 2. rész
A cikk első részében részletezett szerkezeti eltérések és egyedi megoldások az 543 K1-es esetében már a restaurálás kezdetétől fogva kiemelt figyelmet követeltek, hiszen a szériajárművekhez készült gyári dokumentáció a legtöbb kérdésben egyszerűen használhatatlannak bizonyult. A felújítás során a legnagyobb fejtörést – és egyben az igazi mérnöki detektívmunkát – mégis a korábban már érintett, egyedi méretjelző lámpák pótlása jelentette. Hogyan lehet újraalkotni egy olyan alkatrészt, amelyből egyetlen példány sem maradt a raktárak mélyén, a korabeli rajzok hiányosak, a modern közlekedésbiztonsági előírások pedig szigorúbbak, mint valaha?
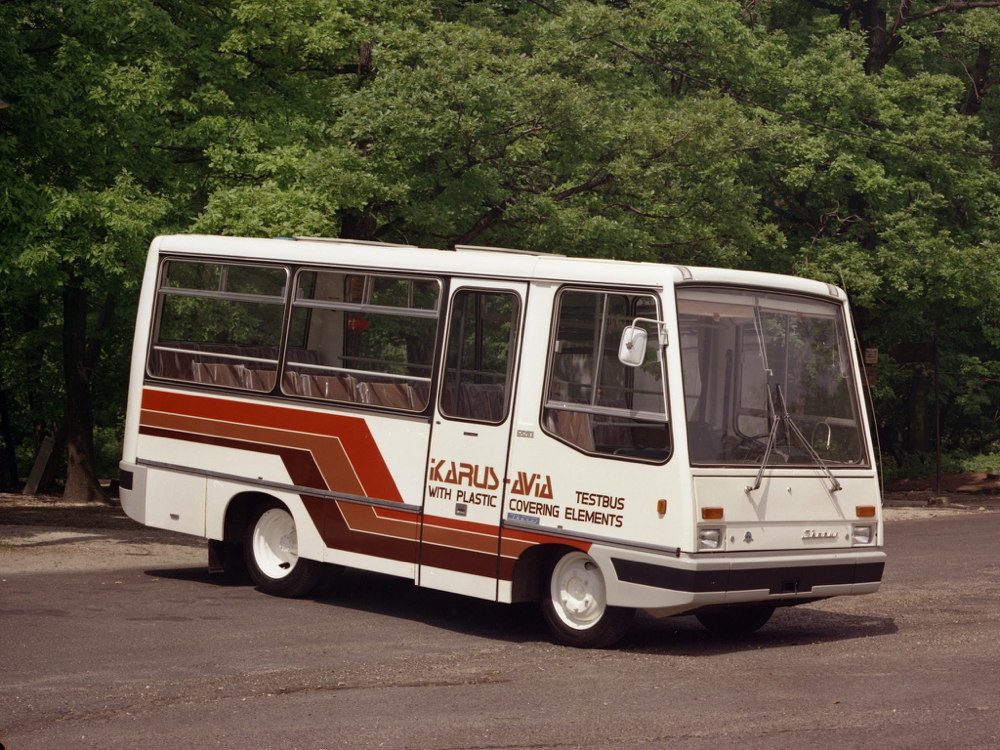
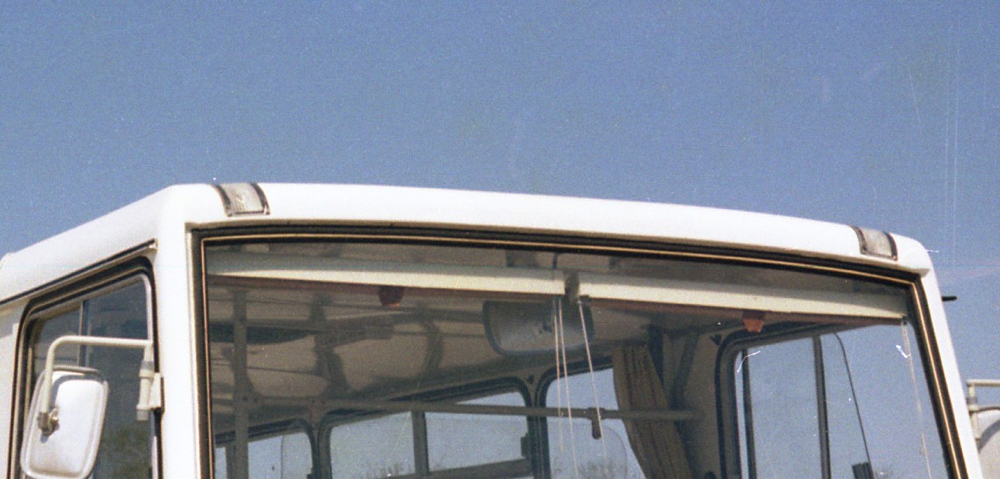
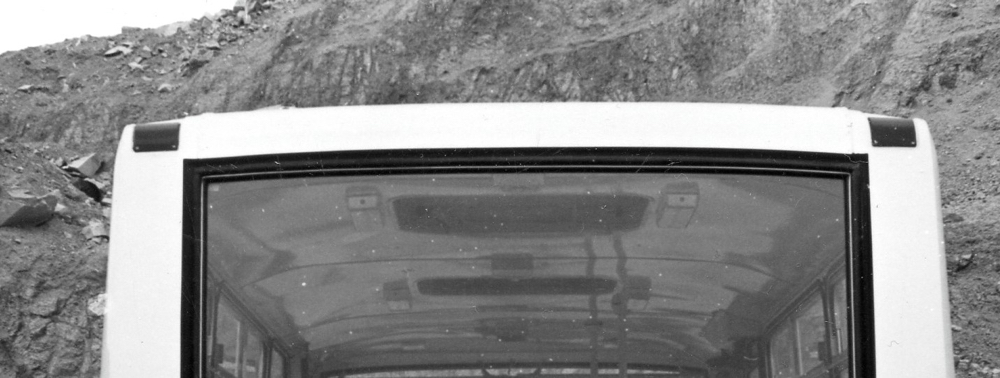
1. ábra: Az 1979 és 1982 között készült ős-543-asok mellső és hátsó méretjelző lámpái egyedi és látványos megjelenést kölcsönöztek a járműveknek
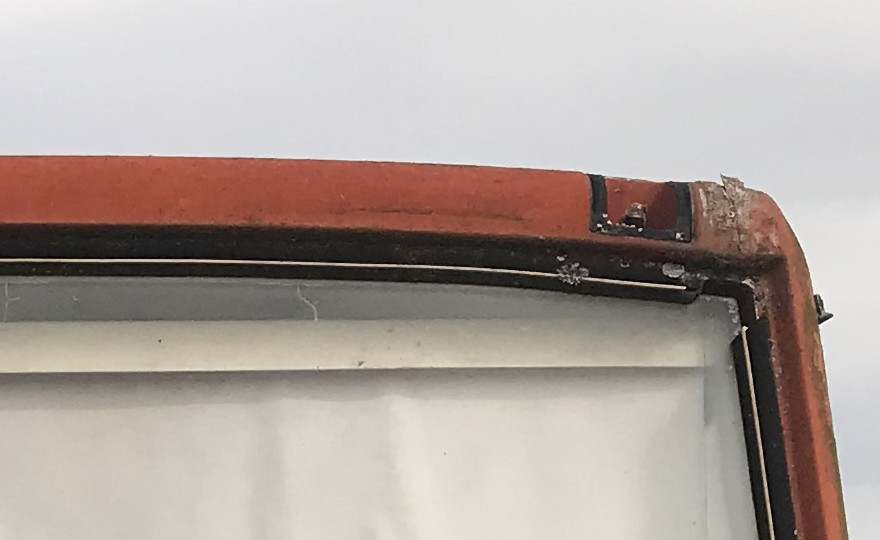
Nagyon nehéz volt bármiből is kiindulni, hiszen az eredeti lámpabúrákat már lemezeléssel helyettesítették (ahogyan az egykori Csehszlovákia területén ma még fellelhető példányokét is). A lemezelés eltávolítása után azonban jól látszott a lámpatest eredeti szerkezete és annak minden problémája: a teljes lámpafészek a környező karosszériával együtt erősen korrodált volt, amint az a 2. ábrán is látható.
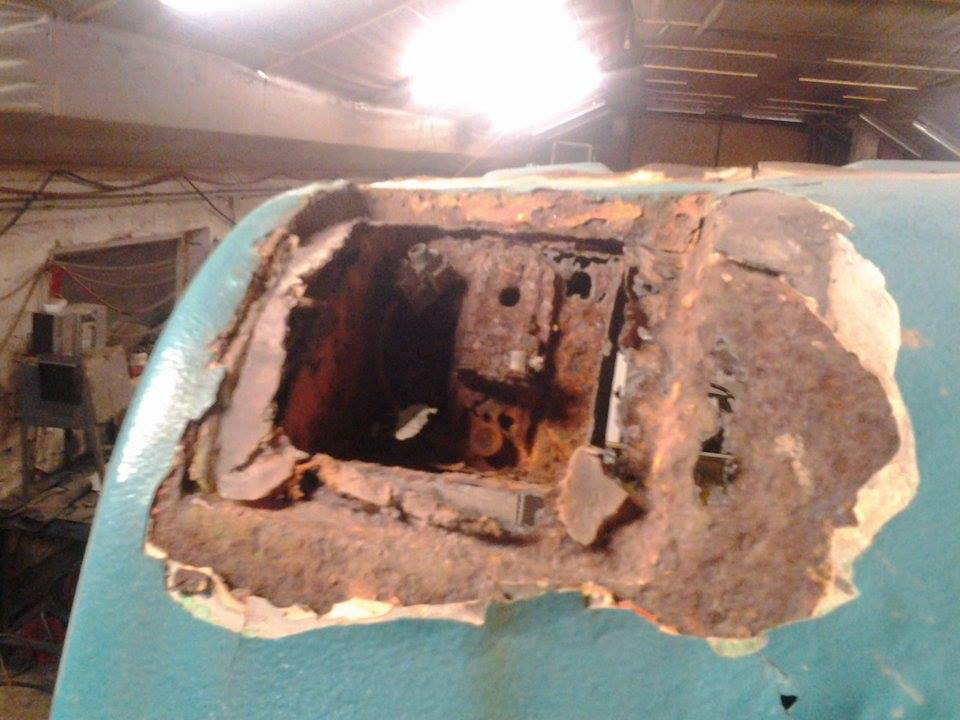
2. ábra: A bal hátsó méretjelző lámpa maradványa az utólagos lemezelés eltávolítását követően
A lámpa kialakítása ugyanakkor jól tükrözte az autóbusz és az alkatrész kísérleti jellegét is: az armatúrát a karosszériához oldhatatlan kötéssel, hegesztéssel rögzítették, így az komolyabb megbontás és karosszérialakatos-munka nélkül nem volt cserélhető. Ez a megoldás lényegében példa nélküli volt az Ikarus korabeli gyártmányain, hiszen azok valamennyi lámpateste a karosszériáról csavarozással eltávolítható – jellemzően műanyag – lámpafészekből és búrából állt. Mivel a szériapéldányoknál a mérnökök már olyan üvegszálas poliészter hátfallal terveztek, amely egyben a lámpafészket is magában foglalta, ilyen korróziós hibával és cserével nem kellett számolniuk. A hátfal komolyabb, javíthatatlan sérülése esetén a teljes sarokelem cseréje lett volna a megoldás.
A konstrukció tanulmányozása során annak tervezési hibáira is fény derült: a lámpafészek és a búra illesztése között semmilyen peremezés nem volt, a búra és a lámpafészek lapja között – az egyetlen elérhető, eredeti mintának számító 543 P7-es autóbusz megvizsgálása alapján – gumilemezt használtak szigetelőanyagként. Bármelyik elem rossz illeszkedése, sérülése vagy vetemedése könnyen beázást okozott. További problémát jelentett, hogy mind az izzófoglalatot, mind a lámpabúrát lemezcsavarokkal rögzítették, ami különösen a búra esetében az izzócserék miatt gyors elhasználódáshoz, korrózióhoz vezetett.
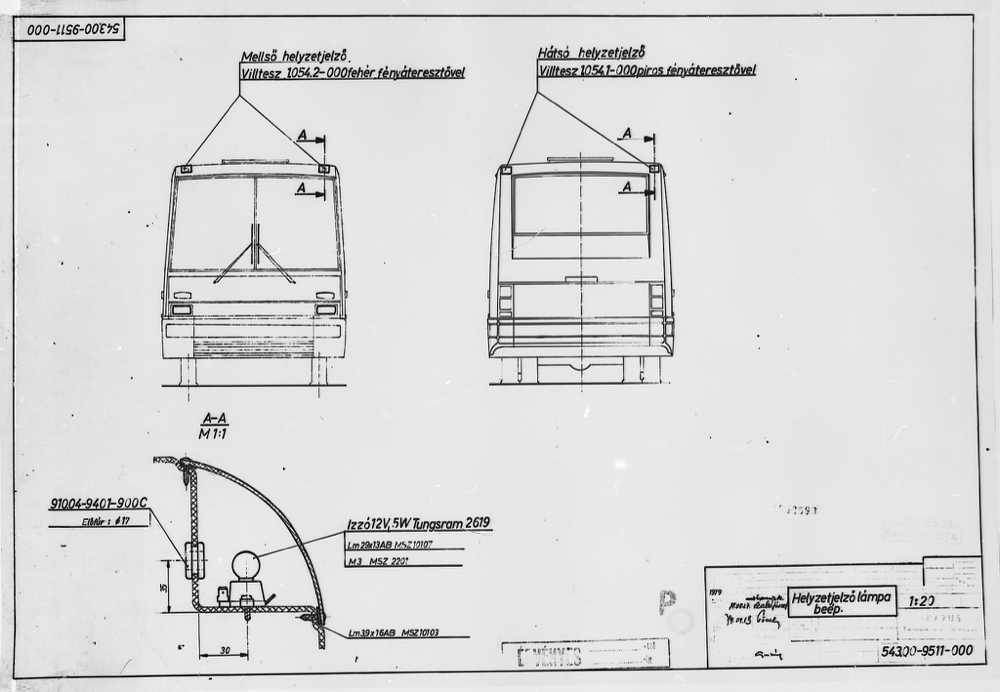
3. ábra: Gyári műszaki rajz a lámpatest kialakításáról, amely még - minden bizonnyal előzetes - cikkszámot is tartalmazott
4. ábra: Az 543 P7-es autóbusz lámpafészke már a műanyag karosszéria része volt
A lámpa kialakításának minden ismert hibája ellenére – a restaurátori szemléletet követve – a jármű gyártáskori állapotának visszaállítása volt a célom. Az elsődleges szempont az eredeti állapotnak megfelelő geometriai és formai hűség (beleértve a búra lencseszerű bordázatának reprodukálását), valamint a műszaki követelményeknek való megfelelés volt. A lámpabúra reprodukálása azonban több kérdést is felvetett. Mit lehet tenni akkor, ha például a lámpa eredeti búrája a már ismertetett egyedi gyártás és a kis darabszám miatt a kereskedelemben nem beszerezhető? Ezen a ponton lényegében nemcsak műszaki, hanem jogi problémával is szembesültem.
Amikor egy nagyobb jármű közeledik a sötétben, a körvonalai és valós méretei életmentő információt jelentenek a többi közlekedő számára. Erre szolgálnak a méretjelző lámpák: a jármű legszélesebb pontján és a lehető legmagasabban elhelyezett fényforrások, amelyek kiegészítik a helyzetjelzőket, egyértelművé téve a jármű teljes szélességét és kontúrját. Egy ilyen alkatrész nem csupán egy darab formázott műanyag, hanem szigorú nemzetközi és hazai előírásoknak is meg kell felelnie. Az ENSZ-EGB (különösen az ECE R7 és ECE R48) szabályozásai független laboratóriumi bevizsgáláshoz – homologizációhoz – kötik a forgalomba hozatalt. A tesztek során vizsgálják a búrák mechanikai ütésállóságát, hő- és UV-állóságát, valamint a megfelelő fényáteresztést, színt és fényerőt is. Magyarországon a KRESZ és a 6/1990. (IV. 12.) KöHÉM rendelet szabja meg a használat és a felszerelés részleteit. Egy ilyen lámpabúra reprodukálása a törvényi szabályozás értelmében már utángyártásnak minősül, és függetlenül attól, hogy az eredeti, gyártáskori darab rendelkezett-e jóváhagyással, az újat minősíttetni kell. Ezt az eljárást azonban csak megfelelő minőségbiztosítási rendszerrel rendelkező gyártócég kérvényezheti, maga a vizsgálat pedig meglehetősen drága.
A tervezők, Őrsi Ferenc és Balogh Gábor már említett közlését, miszerint a búrák a gyárban egyedi gyártással készültek, megerősítette az 543 P7-es autóbusz 5. ábrán látható eredeti lámpabúráinak szemrevételezése is. Azokon sem gyártóazonosító, sem típusjelölés vagy cikkszám, sem pedig a homologizációt igazoló »E« jelzés nem volt. Mintegy két évnyi keresés után világossá vált tehát, hogy ez az alkatrész ma már beszerezhetetlen; nem reménykedhettem abban, hogy egy elfekvő raktárkészletből esetleg előkerül egy garnitúra. Úgy gondoltam azonban, hogy egy ilyen ritka jármű muzeális minősítést érdemlő felújítása nem hiúsulhat meg egy ilyen probléma miatt.
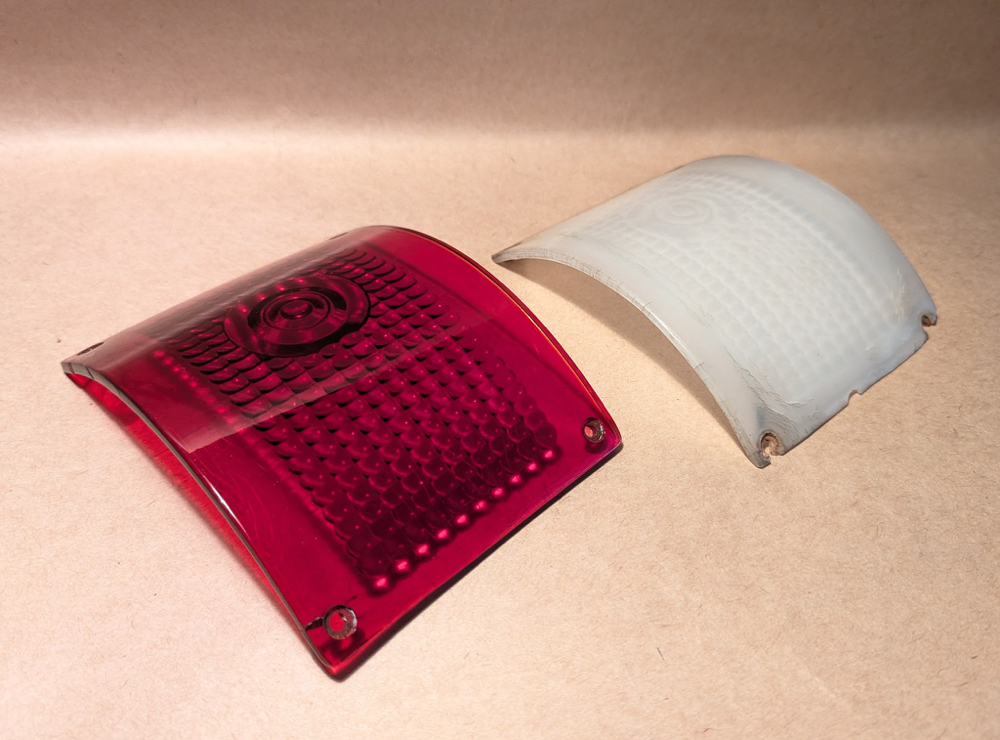
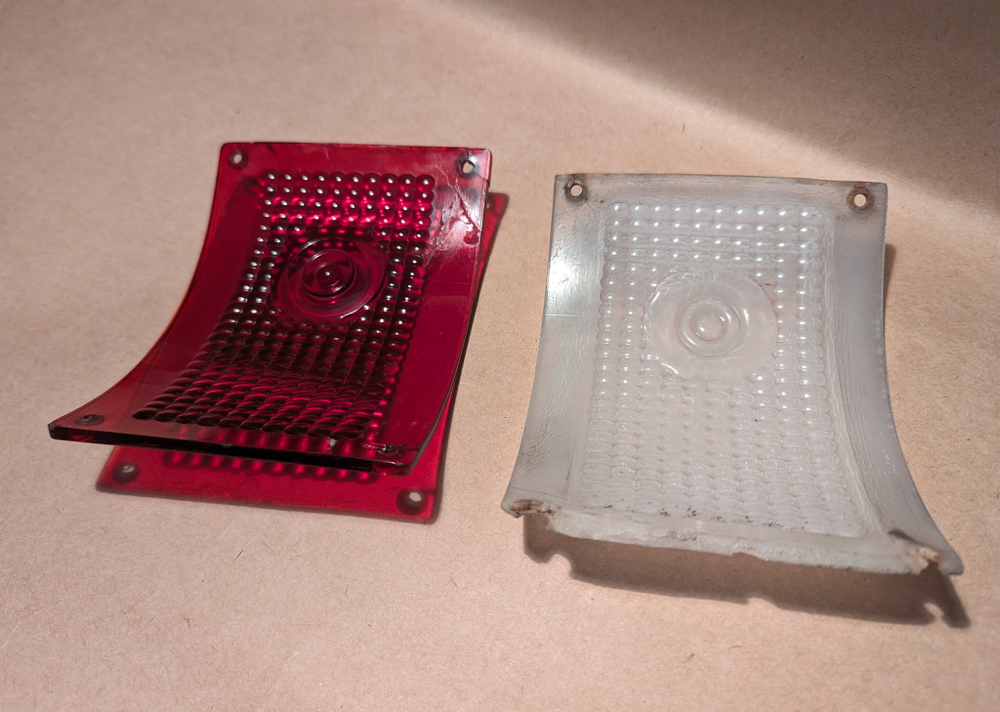
5. ábra: Az 543 P7-es autóbuszról származó eredeti, ősmintaként szolgáló lámpabúrák
A megfelelő gyártási technológia kiválasztásához több szempontot is figyelembe kellett vennem. Ezek közül a két legfontosabb az volt, hogy a búrával szembeni műszaki követelmények (anyag, szín, átlátszóság, UV-állóság), valamint a kis darabszám miatti alacsony költségigény egyaránt teljesüljön.
A magas szerszámozási költségek miatt a fröccsöntéses technológia nem jöhetett számításba, így a kisszériás vagy prototípus-gyártásnál gyakran alkalmazott két másik módszert, a 3D-nyomtatást és a vákuumöntést vizsgáltam meg. Bár a 3D-nyomtatás kézenfekvő megoldásnak tűnt – egy lámpabúra-prototípus elkészítéséhez a sztereolitográfia (SLA) a legalkalmasabb –, funkcionális alkatrészként, vagyis végleges lámpabúraként történő alkalmazásának több hátránya is van. Bár ezzel az eljárással kellő utómunka után megfelelően sima és átlátszó felület érhető el, a nyomtatott elem már 40 °C-os hőmérsékletnél deformálódhat, 60 °C-tól pedig lágyulni kezd, vagyis fizikai paraméterei hő hatására erősen romlanak. További probléma, hogy az anyag idővel elszíneződhet, besárgulhat. Prototípusok, illetve ősminták készítésére azonban továbbra is kiváló megoldás maradt, ráadásul léteznek kifejezetten lámpabúrák prototípusaihoz fejlesztett alapanyagok is.
Mivel olyan technológiára volt szükségem, amely alkalmas funkcionális, járműre felszerelhető, de kis darabszámban is gazdaságosan előállítható alkatrészek gyártására, a figyelmem a vákuumöntés felé fordult. A technológia előnye, hogy a szerszámozás gyorsan elvégezhető, a költsége pedig mindössze töredéke (körülbelül a huszada) a más eljárások – például a fröccsöntés – esetében felmerülő kiadásoknak. Emellett szinte bármilyen műanyag előállítható vele kemény vagy rugalmas, átlátszó vagy színes, esetleg hőálló kivitelben is.
Kisméretű termékeknél szilikonszerszám is alkalmazható, mivel az egyrészt befér a vákuumos öntőgépbe, másrészt a kis méretek miatt még nem okoz hibát az anyag rugalmasságából adódó torzulás (például a vízszintes felületek meghajlása). Közepes méretnél jellemzően műfát használnak, míg a fémből készült szerszámok a nagyobb méretű munkadarabok, illetve a nagy gyártási darabszám esetén elterjedtek.
Amennyiben van használható eredeti mintadarabunk, a szerszám elkészítése annak felhasználásával gyorsan és költséghatékonyan kivitelezhető. Ha nincs mintaként szolgáló eredeti darab, és csak műszaki rajz áll rendelkezésre, akkor egy 3D-modell megtervezésével, majd kinyomtatásával állítható elő a minta. Egy lámpabúra esetében azonban a 3D-nyomtatás felületi minősége miatt ez a darab mindenképpen alapos utókezelést (csiszolást, polírozást, lakkozást) igényel.
A technológia előnye, hogy nagyon magas méretpontosság érhető el vele; az ősminta legkisebb részletei – akár egy rajta felejtett ujjlenyomat is – tökéletesen reprodukálhatók. A vákuumöntvények végső méretei, illetve pontosságuk az ősminta (vagy mesteralkatrész) geometriájától, valamint a felhasznált anyagoktól függnek. Széles alapanyag-választék áll rendelkezésre, lehetőség van az anyag pigmentálására is, a végeredmény pedig kiváló kémiai stabilitással és nagyon alacsony zsugorodási rátával rendelkezik. A zsugorodás mértéke általában 0,15%, amely előre kalkulálható, és a szerszám előmelegítésének mértékével korrigálható.
Ugyanakkor hátrány a rövid szerszámélettartam: egy lámpabúra öntéséhez alkalmas szilikonszerszám eredeti tulajdonságainak megőrzésével jellemzően csupán húsz darab készítését teszi lehetővé. Ezért ez az eljárás csak kissorozatú vagy egyedi gyártási igény esetén kifizetődő. További negatívum, hogy az alapanyag drága, a hőkezelés időigényes, és a késztermék utómunkálatokat igényel.
A vákuumöntésnél gyakran alkalmazott alapanyagok fizikai tulajdonságai hasonlóak az olyan elterjedt műszaki műanyagokéihoz, mint az ABS, a polipropilén (PP), a poliamid (PA) vagy a polioximetilén (POM). Emellett léteznek a polikarbonáthoz (PC) és a polimetil-metakriláthoz (PMMA) hasonló átlátszó, UV-álló, víztiszta öntőanyagok, valamint gumihoz hasonló elasztomerek (például Shore A 20–90 keménységű anyagok) is.
Az én esetemben – megfelelő állapotának köszönhetően – a P7-es jármű meglévő hátsó lámpabúráját a tulajdonos átadta nekem, így ezt tudtam ősmintaként használni. Előkészítésként azonban ennél a darabnál is szükség volt a felület tisztítására és polírozására. A búra egyik sarka a furatnál korábban letört, amelyet pillanatragasztóval rögzítettek vissza. Ennek nyomai a felületen elkenődött ragasztó és a pontatlan illesztés miatt jól látszottak. Mivel az eredeti búrát nem akartam a szükségesnél jobban megmunkálni, nehogy esetleg kárt okozzak benne, úgy döntöttem, hogy a ragasztás nyomait majd csak az új terméken javítom ki. Egyébként, ha az ősmintán kisebb hiányosságok vagy felületi hibák vannak, azokat egyszerű módszerekkel, például ipari gyurmával is ki lehet pótolni.
Amennyiben nem áll rendelkezésre ősmintának alkalmas tárgy, az a már említett 3D-nyomtatással is előállítható. Erre a célra a 3D-nyomtatási technológiák közül az SLA eljárás felel meg a legjobban, amellyel biztosítható a megfelelő felületi minőségű ősminta elkészítése. Azonban akár meglévő alkatrész, akár nyomtatással vagy egyéb technológiával előállított minta szolgál alapul, jellegétől és állapotától függően szükség lehet zsírtalanításra, homokszórásra, csiszolásra, valamint lakkozásra vagy fényezésre.
Miután az ősminta rendelkezésre állt, a szerszám elkészítése következett. Itt a kis gyártási darabszám és a már meglévő minta miatt egyértelműen a szilikonszerszám jött számításba. A szerszám előállításához egy formaszekrényre volt szükség, amelybe az ősmintát megfelelően elhelyezve önthető be a szilikon. Ennek előkészítése és – többnyire szálolvasztásos (FDM) 3D-nyomtatási technológiával történő – legyártása során a legfontosabb feladat a megfelelő méret kialakítása. Az ősmintához képest minden irányban 15–30 milliméteres ráhagyással érdemes számolni; a túlzott hézag ugyanis megnehezítené a minta láthatóságát és a szerszám későbbi szétválasztását. Magát az osztósíkot – ahol a szerszám majd kettéválik – a termék kevésbé kritikus éleinél kell kijelölni, mivel a szerszám öregedésével ezen a vonalon megnő a sorjaképződés veszélye. A beöntőcsatornákat és a levegőzőnyílásokat szintén úgy kell pozicionálni, hogy eltávolításuk a lehető legkisebb nyomot hagyja a készterméken, maguk a csatornák pedig maximálisan illeszkedjenek a vákuumöntés technológiai elvárásaihoz (például a megfelelő öntési irányhoz). Ezeket a csatornákat célszerű az ősminta rejtettebb vagy eleve egyenetlenebb élein rögzíteni ipari ragasztó segítségével. A zárt szerszámot igénylő lámpabúra esetében az elsődleges cél a külső felület simaságának megőrzése. Ennek érdekében a kritikus, látható felületet felülre, míg a lencsés, bordázott fonákfelületet alulra kell tájolni. Ez az elrendezés garantálja, hogy az öntés során esetlegesen kialakuló légbuborékok, azaz a zárványok az ősminta alatt rekedjenek, és ne károsítsák a termék látható felületének minőségét.
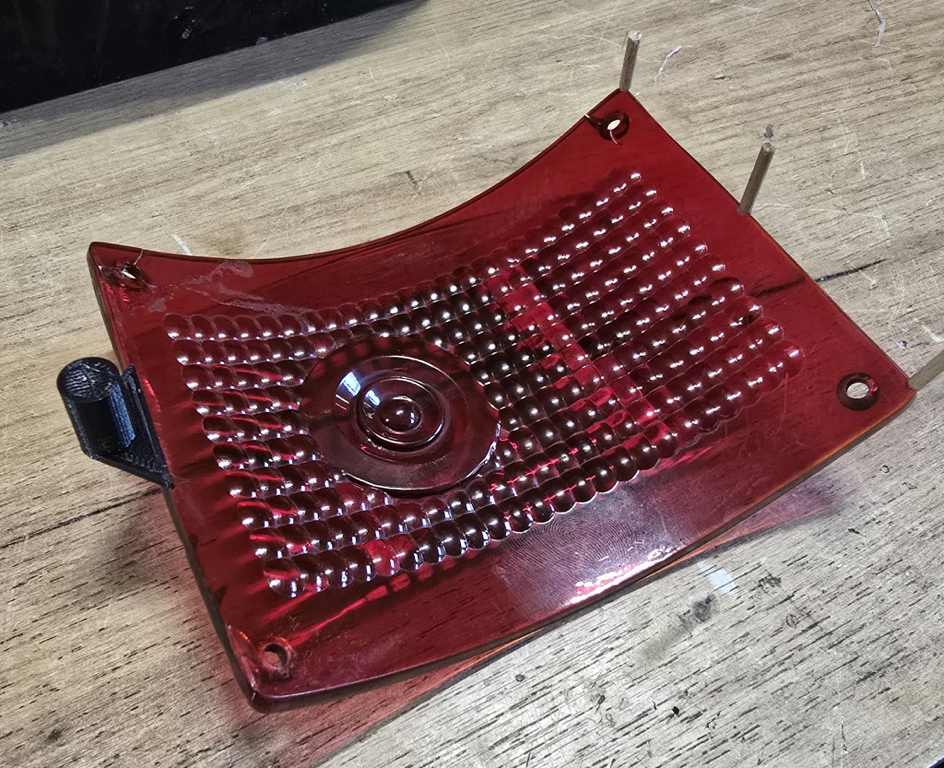
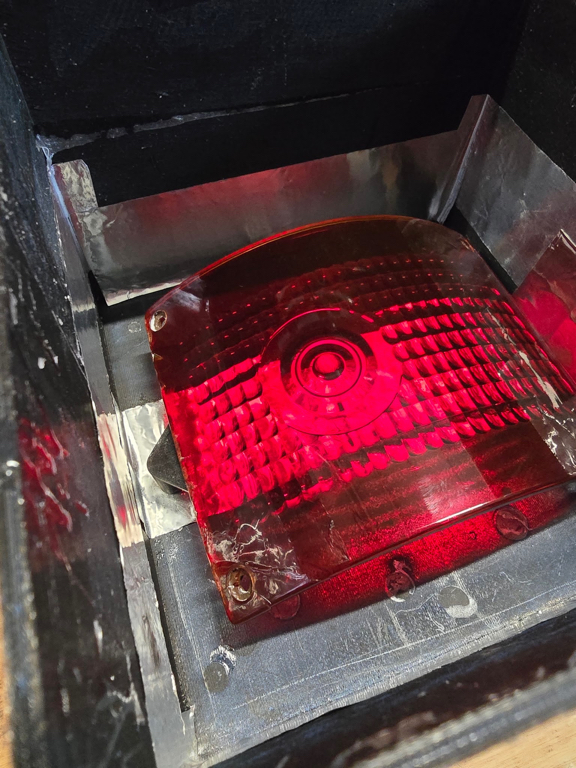
6. a) és b) ábra: A polírozással előkészített ősminta a felragasztott beöntő (1) és levegőző csatornákkal, majd a formaszekrényben elhelyezve
A szerszám alapanyagául egy kifejezetten a vákuumöntéses prototípus-készítéshez ajánlott termékre esett a választás. Ez egy szobahőmérsékleten térhálósodó, kétkomponensű – angol szakkifejezéssel Room Temperature Vulcanizing (RTV-2) – szilikongumi, amelynek nagy előnye az átlátszóság: így a zárt szerszám bontásakor és felvágásakor jól látható marad a belső ősminta. A platinakatalizátoros, addíciós térhálósodás garantálja a gyors és gyakorlatilag zsugorodásmentes kötést – szemben a mintegy 2%-os zsugorodással járó kondenzációs eljárással –, a megszilárdulás pedig hő hatására tovább gyorsítható. Az anyagot kiváló folyékonyság, jó formaleválasztó képesség, közepes (körülbelül 40-es) Shore A-keménység és nagy szakítószilárdság jellemzi, emellett kiemelkedően ellenáll a poliuretán- és epoxigyantáknak. A termék sajátossága az erős olajkiválás, ezért a szerszámüreget az első és minden további használat előtt izopropil-alkohollal alaposan meg kell tisztítani.
Az ősminta és a formaszekrény előkészítését a szilikon kikeverése, valamint vákuumöntőgépben történő légtelenítése követte, majd sor került az anyag formaszekrénybe öntésére – szintén vákuum alatt. Ezt követően kemencében, a hőtágulásra ügyelve zajlott le a hőkezelés 40 °C-on, négy órán keresztül. Bár a gyári adatlap 60–70 °C-on 12–15 órán át tartó hőkezelést javasol, a gyakorlati tapasztalatok alapján ennél alacsonyabb hőmérséklet és rövidebb idő is elegendő.
Ezután következett a szerszám szétválasztása, amelyet az osztósík megfelelő jelölése és az ősminta jó láthatósága egyaránt segített. A pontos, sérülésmentes szétválasztáshoz orvosi minőségű szike használata ajánlott; a hagyományos – például tapétavágó – pengékkel ugyanis könnyen tönkretehető a szerszám. A 7. a) és b) ábrán megfigyelhető, szétválasztáskor keletkező hullámos vágási felület a későbbiekben segíti a szerszám pontos összeállítását, de az illeszkedést további elemek – például fadugó – elhelyezésével még megbízhatóbbá lehet tenni.
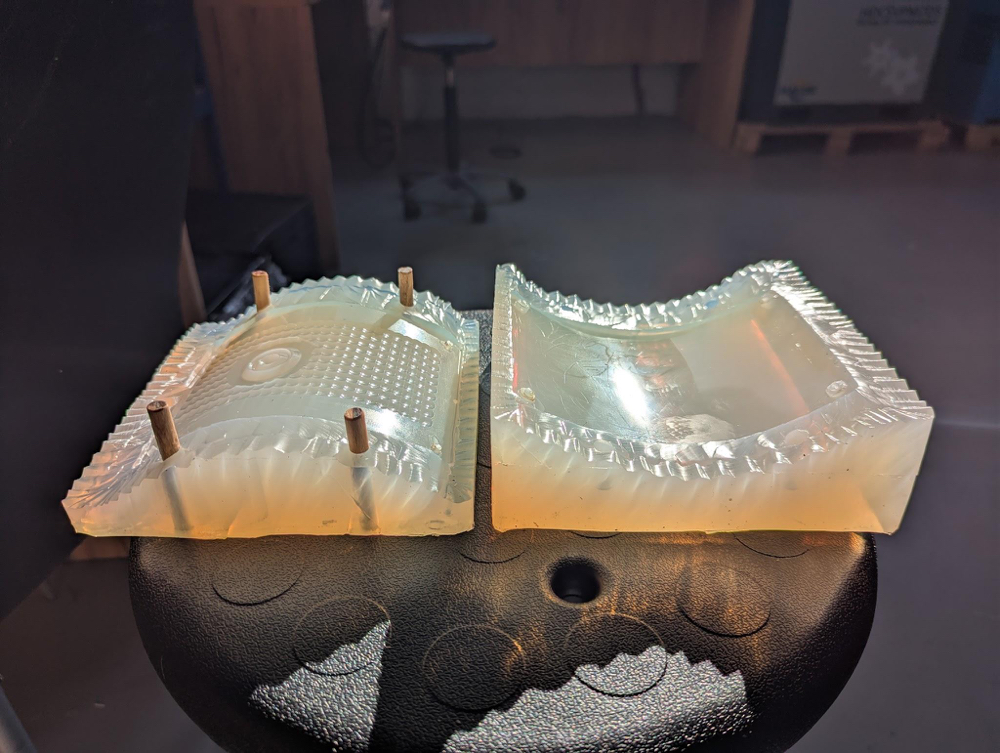
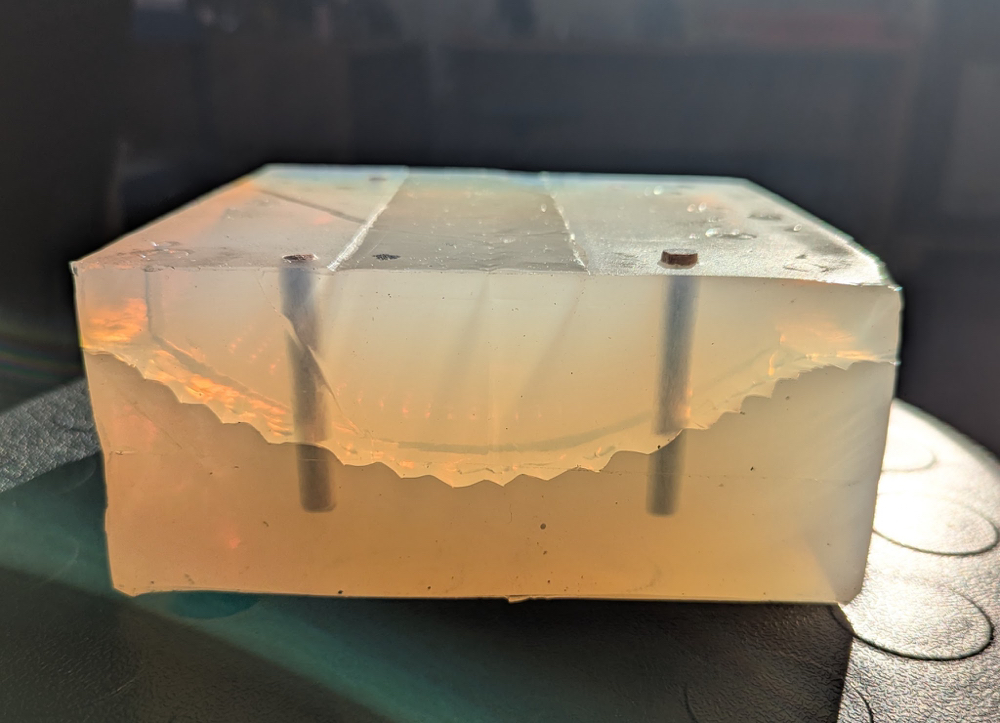
7. a) és b) ábra: A szikével szétválasztott szerszám
Miután a szerszám elkészült, következhetett a termék öntése. A búra alapanyaga egy olyan tiszta, átlátszó poliuretángyanta lett, amely polimetil-metakrilát (PMMA) vagy polikarbonát (PC) jellegű alkatrészek vákuumöntéssel történő előállítására szolgál. Főbb jellemzője, hogy az anyag kiváló UV-stabilitást mutat, jól színezhető, kedvező hőtani tulajdonságokkal és nagy ütésállósággal rendelkezik. Az alapanyagok adatlapjainak összehasonlításakor a két legelterjedtebb nemzetközi szabvány nyújthat segítséget: az amerikai ASTM D638, valamint annak európai megfelelője, az ISO 527 (főként az ISO 527-1 és az ISO 527-2 rész), amelyek a műanyagok szakítótulajdonságainak általános elveit és vizsgálati feltételeit határozzák meg. Bár ezek nagymértékben harmonizáltak és műszakilag rendkívül hasonlók, akadnak köztük olyan eltérések, amelyek miatt a vizsgálati eredmények nem mindig feleltethetők meg egymásnak közvetlenül: általános összehasonlításra alkalmasak ugyan, de a numerikus egyenértékűség nem minden esetben garantált. A rendelkezésre álló adatok közül még az üvegesedési (ISO 11357 vagy az ASTM E1356 szabványok) és a deformációs hőmérséklet (ISO 75 vagy ASTM D648), valamint az UV-állóság (ISO 4892 vagy ASTM G154) volt kiemelten fontos.
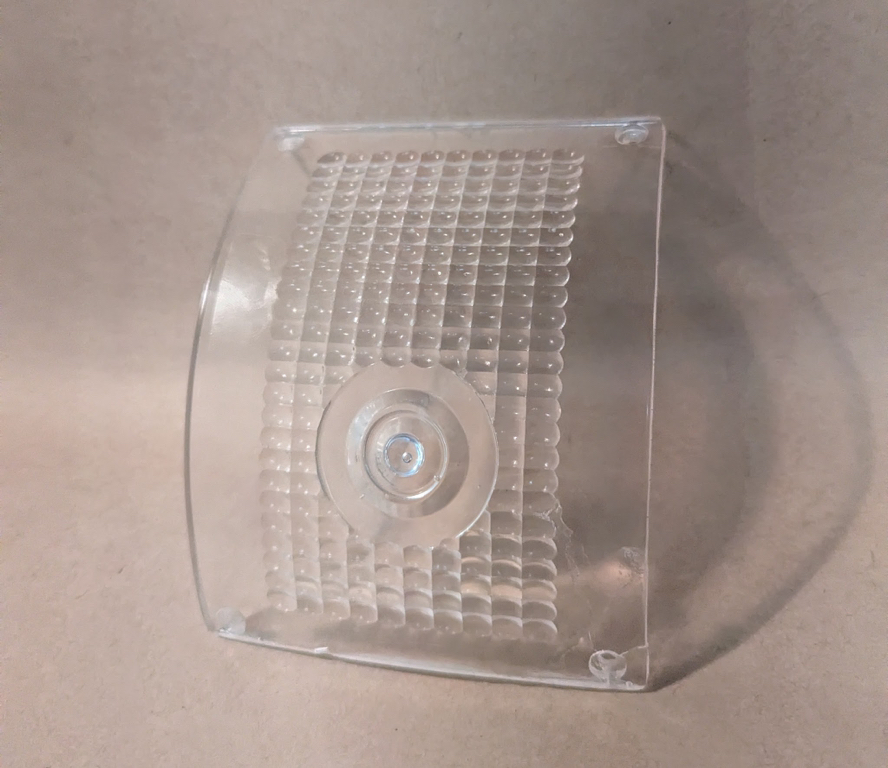
Mivel ugyanaz a szerszám mindegyik lámpabúrához használható, az esetleges szennyeződés elkerülése érdekében (a piros alapanyag ugyanis pigmentmaradványokat hagyhat maga után a felületen) először a színezetlen (pigmentálatlan) búrákat öntöttem ki, és csak ezután következett a piros darabok elkészítése.
A szerszám előmelegítése kulcsfontosságú a technológiai folyamat szempontjából: a felhasznált alapanyag előírása szerint a szilikonszerszámot 70 °C-ra kell felfűteni. Ezt követi a szerszám behelyezése az öntőgépbe a kimért alapanyag-komponensekkel együtt: az egyik csészébe az izocianát, a másikba pedig a poliol kerül. Mintegy tíz percig tartó vákuumozás (gáztalanítás) után kerül sor a két komponens összeöntésére és összekeverésére, majd a szerszámüregbe történő bejuttatására. A folyamat végén a vákuumkamrába visszaengedik a levegőt, a szerszámot pedig a kikeményedést biztosító hőkezeléshez 70 °C-os kemencébe helyezik.
Az alapanyag megkeményedését (körülbelül két és fél óra), majd lehűlését követően kerülhet sor a szerszám bontására. Az alkatrész utómunkálata során a beöntő- és levegőzőcsatornák levágását, az osztósík mentén keletkezett sorja eltávolítását, valamint a megmunkált felületek finomítását és polírozását kell elvégezni.
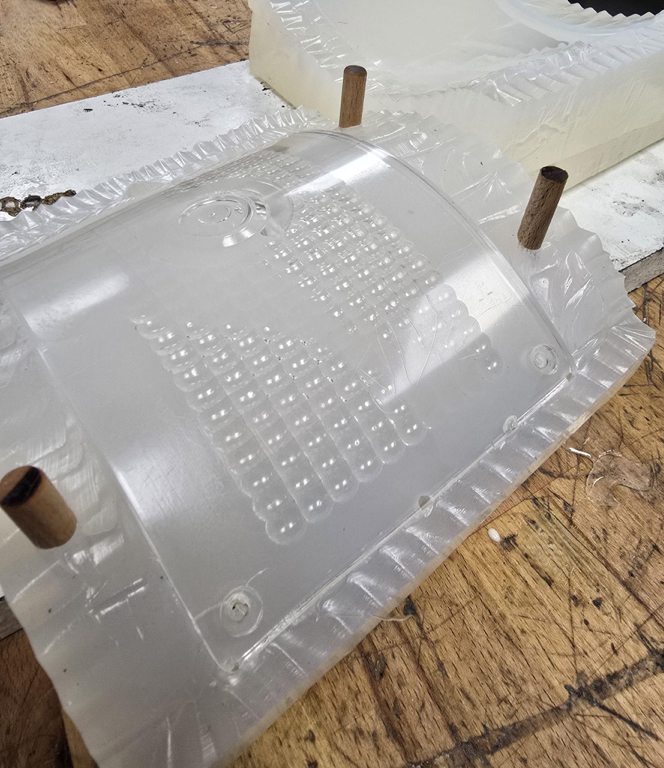
8. ábra: Egy átlátszó búra a szerszámban az öntés után
A piros színű búra előállítása az alapanyag pigmentálását igényelte. A megfelelő színárnyalat kikeverése azonban korántsem bizonyult egyszerű feladatnak, mivel – a közismert festékrendszerekkel ellentétben – erre vonatkozó gyártói ajánlás nem létezik. A teljes gyantamennyiséghez (poliol + izocianát) viszonyítva 1–3%-os arány ajánlott, ami a gyakorlatban mindössze néhány cseppnyi (1–2 grammos) mennyiséget jelent. A kívánt tónus eléréséhez a piros és a fekete pigmentek különböző arányú adagolásával kellett kísérletezni és próbadarabokat készíteni, miközben a szerszám elhasználódására is ügyelni kellett. Végül négy próbadarab kiöntése után sikerült kiválasztani azt a keverési arányt, amely a legmegfelelőbb árnyalatot biztosította.
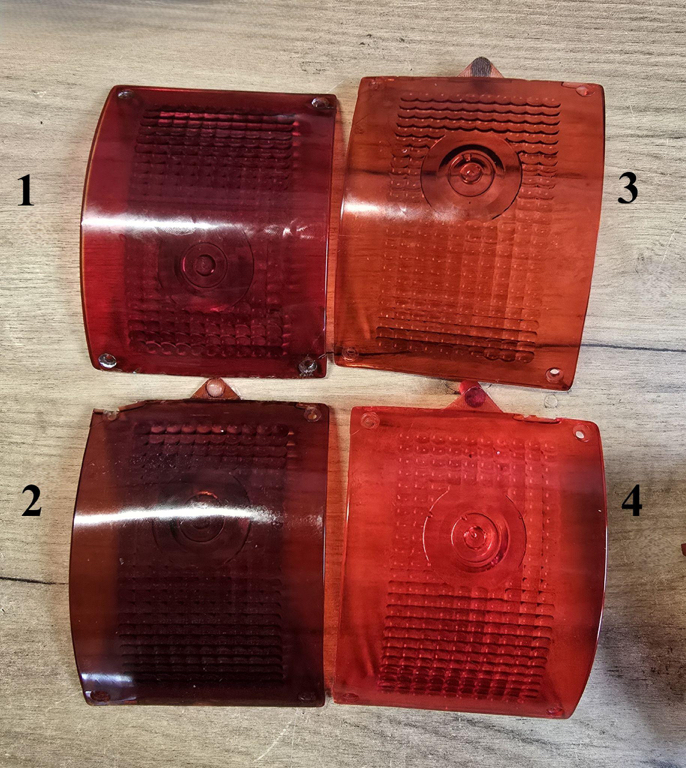
9. ábra: Próbadarabok a piros és fekete pigmentek különféle arányával. Az ősminta az 1) jelű alkatrész
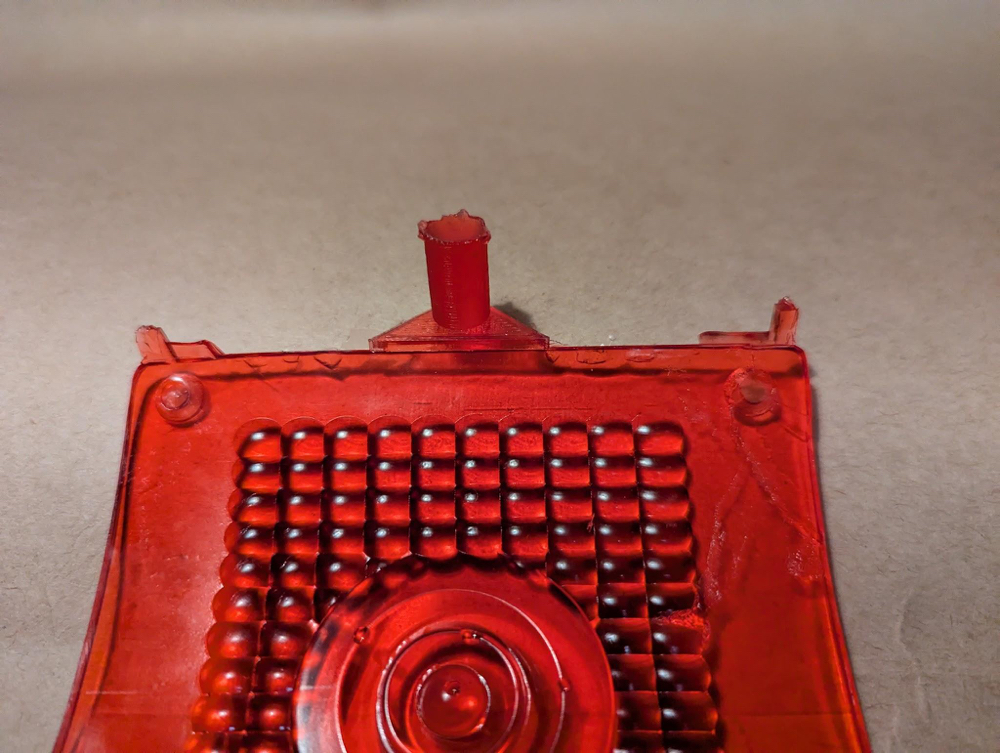
10. ábra: Egy még utómunkálást igénylő piros búra, valamint egy kész alkatrész
A munkadíjak nélküli közvetlen anyagköltségen felül természetesen számolni kell a munkafolyamat jelentős energiaköltségével (a többszöri hőkezeléssel), valamint a komoly felszerelési kiadásokkal is, ha valaki otthon rendezne be egy ilyen műhelyt (vákuumkamra, hőkezelő kemence, 3D-nyomtató). A szerszámkészítés és az öntés költségeit összegezve a búrák jelenleg darabonként körülbelül 25 000–40 000 forintból állíthatók elő. Bár ez az összeg magasabb, mint a haszongépjárművek szériagyártású műanyag lámpabúráinak jellemzően 5000–15 000 forintos kiskereskedelmi ára, egy kereskedelmi forgalomban beszerezhetetlen, egyedi alkatrész pótlására – az egyéb technológiákhoz képest – gyakorlatilag ez jelenti a leginkább megfizethető megoldást.
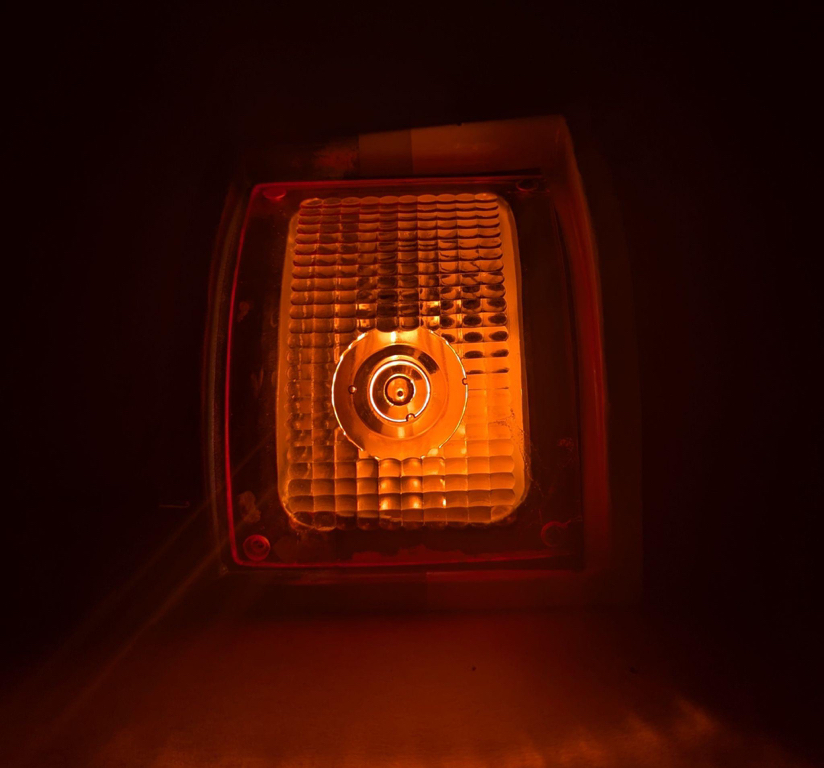
11. ábra: A kész, eredetivel egyező méretjelző lámpa
Mindazonáltal ezzel a technológiával sikerült az eredeti darabokkal minden részletében megegyező búrákat reprodukálni, ami egy ritka muzeális jármű valódi korhűségét és szellemiségét szavatolja. Egy kísérleti prototípus megmentése és újjáélesztése ugyanis jóval több egyszerű mérnöki feladatnál: amikor a sötétben hosszú évtizedek után újra felgyúlnak ezek a sajátos kontúrfények, az autóbusz visszakapja egykori, hamisítatlan tekintetét – s ezzel a magyar járműtörténet egy darabja kel ismét életre a szemünk előtt.