Előfizetés
 Fiók


Veterán járművek beszerezhetetlen műanyag alkatrészeinek egyedi gyártása
Bevezetés és a témaválasztás indokai
Gyerekkorom óta rajongok az autókért, és különösen erős személyes emlékek kötnek a Ford Probe-hoz. Édesanyámnak is ilyen autója volt, ez volt az, amivel az óvodába hordtak. Ennek köszönhetem, hogy a típus a célkeresztembe került amikor hobbi járművet kerestem magamnak. Valószínűleg, ha nincs ez a gyerekkori kötödésem, akkor még jómagam se hallottam volna erről a modellről, mivel ez a modell még autós szubkultúrában sem egy ismert darab, köszönhetően annak, hogy viszonylag keveset gyártottak belőle. A legyártott példányok nagyobb része is az amerikai piacra készült. Ebből következik, hogy itt Európában mára már meglehetősen kevés példány maradt meg. Magyarországon gyakorlatilag teljesen ismeretlen a típus 1-2 tucat lelkes hobbistát leszámítva.
A II. generációs Probe egy kifejezetten jó formájú, aerodinamikus 90-es évekbeli coupe autó, a 80-as és a 90-es évek sportautóinak legmeghatározóbb elemével a bukólámpával. Műszakilag megegyezik a korabeli GE plattomra épült 626-os Mazdával, iletve MX-6-tal, köszönhetően a Mazda és a Ford 90-es évekbeli fúziójának.
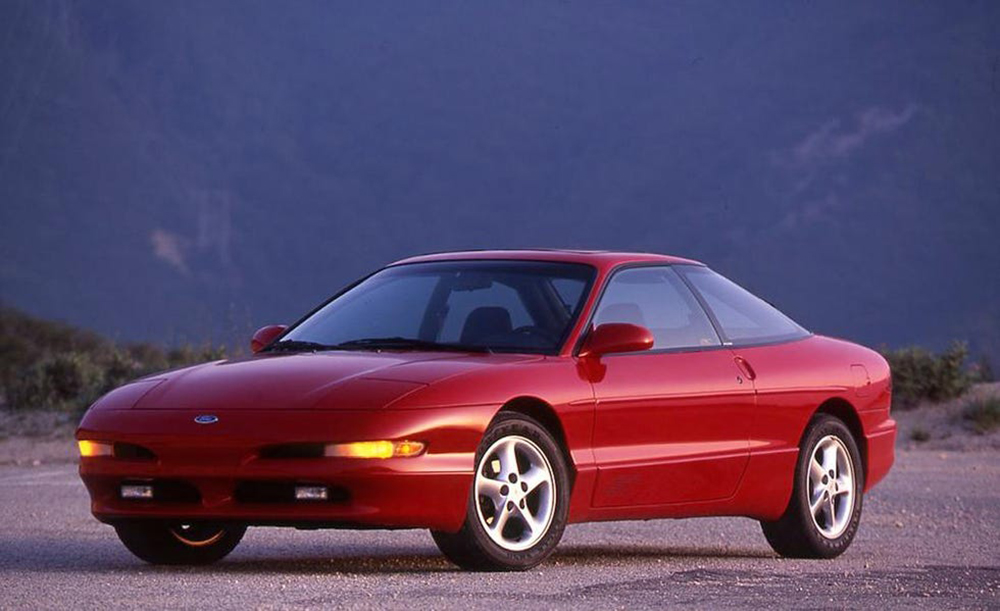
1. ábra. II. Generációs Ford Probe katalógus fotója
Mivel technikailag ez az autó egy Mazda, ezért szerencsére alkatrész az van hozzá bőven. Viszont a karosszéria, és beltéri elméknél már nincs ilyen szerencsénk. Semmi sem csereszabatos.
Az 1990-es évekre a műanyag alkatrészek már kívül és belül is meghatározóvá váltak az autóiparban. A korábbi fémkapcsolókat, krómozott elemeket egyre több helyen műanyagok váltották fel. Ezek azonban az évtizedek során öregszenek, rideggé válhatnak, és a használat vagy egy szerelés során könnyen eltörhetnek. A kisebb kapcsolókra, burkolatokra, kupakokra és patentokra ez különösen igaz.
Az én autóm utastere szerencsére jó állapotban van, a kapcsolók is működnek. Egyetlen zavaró probléma volt, a jobb oldali ablakemelő kapcsolójának fedlapja/konzolja, egy korábbi szerelésből fakadóan több darabra tört. Ez nem csupán esztétikai kérdés, mert a fedlap pereme akadályozza meg, hogy a kapcsolót az ajtókárpitba benyomjuk, a nyomásnak ellen tartson és az ablakemelőt lehessen működtetni. Ráadásul olyan, alkatrészről van szó, ami folyamatosan szem előtt van.
Szerettem volna erre valami megoldást, hónapokon át kutattam az interneten, gyári újat vagy utángyártottat nem találni. Külföldi hirdetésekben és Ford Probe-os közösségekben ép használt példányt nem találtam, amit pedig kínáltak, az maga is törött volt, aránytalanul magas áron.
Felmerült a ragasztás is, ma már kifejezetten jó műanyagragasztók és kétkomponensű javítóanyagok léteznek. Az én esetemben ez mégsem volt járható út. Egyrészt nem volt meg minden letört darab, másrészt az alkatrész rögzítési szerepe és szem előtt lévő felülete miatt nem lehetett volna elfogadható eredményt elérni. Be kellett látnom, hogy valamilyen alternatív módot kell találjak ennek az alkatrésznek a pótlására, ezért felmerült bennem, hogy valamilyen úton reprodukálható-e ez az elem.
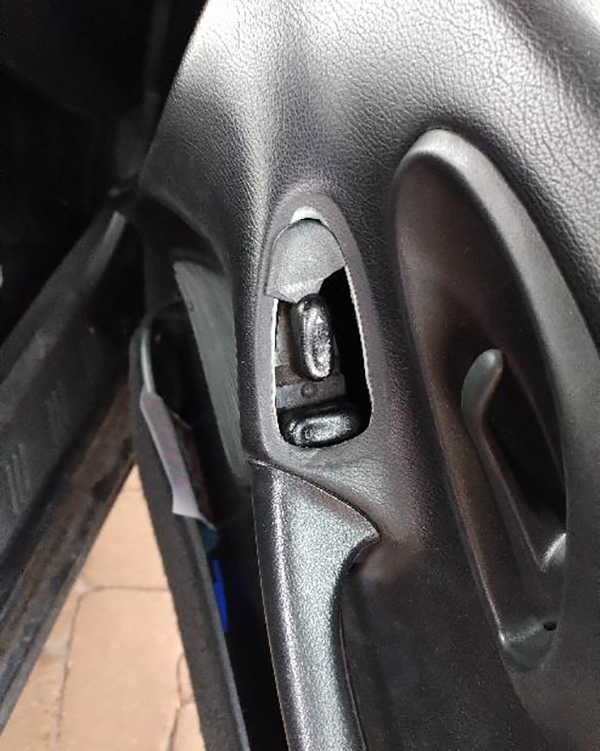
2. ábra. A jobb oldali ablakemelő kapcsolójának törött fedlapja az ajtókárpitban. (Forrás: saját felvétel.)
A beltérben használt műanyagok bemutatása az autóiparban
Először azt vizsgáltam meg, milyen műanyagokat alkalmaztak az 1990-es évek autóinak belterében, milyen tulajdonságokkal rendelkeznek, és melyek alkalmasak egy ilyen kapcsolófedél pótlására.
A műszerfal, a középkonzol és az ajtókárpit műanyag elemei nemcsak esztétikai szerepet töltenek be, hanem mechanikai igénybevételnek és jelentős hőmérsékleti ingadozásnak is ki vannak téve. Ráadásul nem mindegy, hogy egy puha tapintású burkolatról, egy merev ajtópanelről vagy egy kapcsolófedélről beszélünk. A legyártandó alkatrésznél a megfelelő merevség, az ütésállóság, a pontos illeszkedés és a hőállóság egyaránt fontos volt.
Akrilnitril-butadién-sztirol (ABS). A beltéri alkatrészeknél, például a műszerfal, a középkonzol és az ajtópanelek egyes elemeinél is alkalmazott műanyag. Előnye, hogy erős, ütésálló, könnyen formázható, és jól bírja a hőmérsékleti ingadozásokat. Egy kapcsolófedél esetében ez azért lényeges, mert a rögzítési pontoknak, a tartóperemnek és a kapcsológombok körüli vékonyabb részeknek is meg kell tartaniuk az alakjukat a mindennapi használat során.
Poliuretán (PU). A poliuretánt többek között a műszerfal puhább, bevonattal ellátott rétegeinél alkalmazzák, mivel jól formálható, és anyagösszetételtől függően rugalmas tulajdonságú lehet. A PU azonban nem egyetlen, azonos jellemzőjű műanyagot jelent, a puha bevonat és egy keményebb öntőgyanta mechanikai tulajdonságai között jelentős különbség van. Ezért az új alkatrészhez nem egyszerűen PU-t kerestem, hanem olyan konkrét öntőanyagot, amelynek a műszaki adatai is megfelelhetnek az elvárásoknak.
Poliésztergyanta (UPR). A poliészter alapú anyagok jellemzően merevek és kopásállók, így a merevebb belső elemeknél lehet szerepük. A kapcsolófedélnél viszont önmagában a nagy merevség nem elegendő: a kisebb rögzítőrészek miatt a töréssel szembeni ellenállást és az alkatrész alakhelyességét is figyelembe kellett vennem.
A beltéri műanyagoknál a felületkezelésnek is jelentősége van. Festéssel lehet kialakítani a kívánt színt, UV-védő bevonattal pedig lassítható a napfény okozta fakulás és öregedés. Egy autó utastere nyáron erősen felmelegedhet, ezért nem elegendő az, hogy az alkatrész szobahőmérsékleten megfelelő legyen. Mindezek alapján a keménységet, a szakító- és hajlítótulajdonságokat, a hődeformációs hőmérsékletet, valamint az eredeti felületi textúra reprodukálhatóságát vettem figyelembe.
Az újragyártással szemben támasztott követelmények
A képzésen tanultakat alkalmaztam, Dr. habil. Mikó Balázs előadása alapján meghatározott újragyártás szintjeit: Az első a funkcióhelyesség: a kapcsoló gombjai ne akadjanak, a csavarkötés kialakítható legyen, a fedlap kellő feszességgel illeszkedjen, és működtetéskor ne mozduljon el. A második az alakhelyesség: pontosan kövesse a gyári kontúrokat, megfelelően feküdjön fel az ajtókárpitra, és a felületi textúrája is harmonizáljon a beltérrel. A harmadik az anyaghelyesség: az autóiparban alkalmazott ABS, PU vagy UPR anyagok közül, illetve ezekhez hasonló tulajdonságú anyagból készüljön. A negyedik a technológiahelyesség: az eredeti, sorozatgyártott alkatrész fröccsöntéssel készült.
Mind a négy szint fontos, ugyanakkor restaurálásnál van, hogy valamiből engedni kell, például, ha már nem áll rendelkezésre, az a technológia vagy anyag akkor meg kell nézni, hogy mi az ami jobb annál, mint amiből eredetileg készült A célom az volt, hogy a funkciót, a formát és az anyaggal szembeni elvárásokat teljesítsem úgy, hogy a gyártás költsége még észszerű maradjon.
A rendelkezésre álló gyártástechnológiák ismertetése
Ismeretség útján kerültem kapcsolatba a RunPlast Kft.-vel. Reitinger Máté ügyvezetővel és Imre Miklós vezető mérnökkel. Kettejükkel beszéltem át, hogy melyik gyártástechnológia alkalmazása lenne a legoptimálisabb, szem előtt tartva a költséghatékonyságot és az anyaggal szemben támasztott követelményeket.
Rendelkezésre álló technológiák
3D nyomtatás: Összességében kis alkatrészek gyártására jó. Pár darab, közepes vagy alacsony minőségű alkatrészek esetén érdemes ezt használni.
-FDM 3D nyomtatás: Filament szálból nyomtat, leginkább PET-G, de PLA és ABS alapanyagokkal is dolgoznak ezzel. Felületén láthatóak a nyomtatási vonalak, sok utómunkával lehet csak eltüntetni őket. Belseje üreges de kitöltését lehet változtatni. Viszonylag gyors, olcsó, de a 3D nyomtatási technológiák közül ez a legsilányabb minden szempontból. Protónak lehet jó, az első kézben fogható alkatrésznek szokták használni. A szériagyártáshoz vezető első lépcső. Nagyságrendi méretek ellenőrzésére, illetve a tervezés során elvi hibák kiküszöbölésére hibátlan ennek a technológiának az alkalmazása
-SLA 3D nyomtatás: Folyékony gyantából építi fel a modellt. UV fényforrást irányít arra a helyre, ahol meg kell kössön az anyag és így "húzza ki" a folyadékból a kész alkatrészt. Leginkább ősminta készítésre szokás használni. Formlabs 3BL nyomtatót használnak ehhez a technológiához, ami viszonylag gyors, közepesen drága, de szép felületet tud nyomtatni. Leginkább akkor szokták ezt alkalmazni, amikor a prototípusnál a jó felületi kidolgozottság is számít. Mechanikai igénybevételnek nem annyira érdemes kitenni.
-SLS 3D nyomtatás: Ez egy poros nyomtató, lézer segítségével olvasztja össze a kis szemcséket és így építi fel az alkatrészt. Felülete szép, homogén szürke színű. Nyomtatási vonalak minimálisan vagy nem látszódnak. Mechanikailag nagyon strapabíró PA12 Nylon alapanyagot használ. Végterméknek is alkalmas olyan helyen, ahol a kinézet másodlagos, mivel sem fényes, sem teljesen sík felületet sem tudunk elérni vele. Alapanyaga viszonylag drága, nyomtatási ideje ennek a leghosszabb, de magas minőségre képes. Például egyedi airboxokat ilyennel nyomtatnak (800 lőerős Toyota 2JZ drift motoron és 1400 ccm-es rallycross Suzukin már bizonyított).
Vákuumöntés: Minőségben és mechanikai tulajdonságban is jobb, mint a legtöbb 3D nyomtató. 10 db-tól egészen a párszáz darabig ez az egyik legjobb ár/érték arányú technológia kis és közepes méretű alkatrészek esetén. Remek felületi minőséget biztosít, mivel a formák pontosan követik az eredeti alkatrész részleteit. Széles alapanyag választék áll a rendelkezésre. Az egyik legolcsóbb megoldás kis darabszámú gyártásra, mivel szilikon formákat használnak, amelyek nem túl drágák.
RIM öntés: hasonlóan működik, mint a vákuumöntés, de itt jóval nagyobb alkatrészeket is képesek legyártani. Nagy alkatrészeket és sok szerszámmal rendelkező kisebb alkatrészeket érdemes vele készíteni. Alapanyag választéka nem túl nagy és nagyon körülményes a cseréje, így nagy és stabil megrendelésekre az igazán hasznos, költségesebb
Fröccsöntés (a műanyag gyártás igazi nagyágyúja): Drága szerszámok, olcsó alapanyagok és magas minőség jellemzi. Mindez akkor térül meg ha több 10 ezer, de inkább 100 ezres nagyságrendben kell gyártani. Szerszám és anyag csere 1-2 nap szokott lenni, de ha megvan a pontos beállítás akkor akár pár nap alatt le tud gyártani 1-2 millió kis alkatrészt is, amiknek ára pár forint. A fröccsöntőszerszám elkészítése akár fél év is lehet, aminek alapanyag választéka igen magas. Nagy volumenű gyártásra jó, de nem alkalmas kis darabszámú alkatrészekhez.
A vákuumöntés kiválasztásának indokai
Az összehasonlítás után két lehetőség tűnt a meglévő technológiák közül életszerűnek: a Vákuumöntés vagy az FDM 3D nyomtatás, mivel ez a kettő a legolcsóbb és ezek tudják tartani az anyaghelyességi elvárást (ABS, PU).
Az FDM nyomtatás maga ugyan gyors és olcsó, viszont mivel az összes közül ennek a legrosszabb a felületi minősége, ezért rengeteg utómunkával jár, ami pedig tovább növeli a költségeket, illetve a nyomtatási technológiából fakadóan nem tudná kellőképen teljesíteni a mechanikai igénybevételeket, mivel beleseje üreges. Továbbá meg kellene hozzá tervezni CAD-ben az alkatrészt, ami borzasztó időigényes és plusz költséget jelentene,
A vákuumöntésnél ezzel szemben az eredeti alkatrészről közvetlenül le lehet venni a mintát: nem kell külön megtervezni a barázdákat, finom íveket.
Ezt elvetve végül a vákuumöntés mellett döntöttem, mivel itt elérhető olyan kétkomponensű, PU alapanyag a PR777, ami tudja azokat a mechanikai jellemzőket, amiket az autóipari beltérre használatos műanyagok is, mint az ABS
A megvizsgált műszaki adatok alapján a PR777 Shore D-keménysége 75, ami közel azonos az ABS 76–80 közötti értékéhez. Szakítószilárdsága 36 MPa, míg az összehasonlításban szereplő ABS-é 40–50 MPa. Mechanikai tulajdonságai jobbak vagy közel azonosak az autóiparban használt fröccsöntött társainál.
Hőállóságban pedig meghaladja az ABS-t (85-100 °C), PR777 (110 °C), ami kiemelten fontos, egy autó belterénél, hogy a forró 50-60 fokos nyári napon ne folyjon meg az anyag.
Megállapítható, hogy egy anyaghelyes, az igénybevételnek mind mechanikai és hőállósági tulajdonságaiban megfelelő alapanyagot sikerült kiválasztani, ami ennek köszönhetően a funkcióját is el fogja tudni látni. A technológiának köszönhetően pedig nagyon jóminőségű felületet és pontos formát fogunk tudni gyártani, mivel 1/10 mm-es pontossággal vesz fel formát az öntőszerszám. Ezáltal az alakhelyességet is maximálisan ki tudjuk elégíteni, gyors gyártási idővel
Vagyis a technológiahelyességből engedtem, de úgy ítéltem meg, hogy a funkció-, alak- és anyaghelyességet ezzel a módszerrel maximálisan ki tudom elégíteni. A végső döntést a felületi minőség, a mechanikai követelmények és a költség együttes mérlegelése adta.
Előkészítés, tervezés, gyártás
1. Az ősminta előkészítése
A vákuumöntéshez már „csak” egy ép kapcsolófedélre volt szükség, ami ősmintaként szolgálhat. Ezt egy Probe tulajdonos barátom biztosította az autójából kiszerelve.
Elsőként azt kellett meghatározni, hogy melyik felület marad szem előtt. A beöntő- és a levegőzőjáratokat úgy kellett elhelyezni, hogy az eltávolításukhoz szükséges utómunka ne a látható textúrát érintse. A fedlap gömbölyded, ovális formájánál a beöntő helyzete és a dőlésszög sem volt mindegy: az anyagnak egyenletesen kellett feltöltenie az üreget.
A beöntőcsatorna kialakításához körülbelül 10 mm átmérőjű faelemet használtam, amely a minta legmagasabb pontjánál 15 mm-rel magasabbra nyúlt. A levegőzőket PET-G filamentszálból készítettem, méretre vágtam és felragasztottam az ősmintára. Imre Miklós vezető mérnök útmutatása alapján végül összesen 13 levegőzőt helyeztem el. Ennek komoly jelentősége van: ha az öntés során a levegő bennreked, a műgyanta nem tölti ki megfelelően a formát, és akár több milliméternyi hiány is keletkezhet az alkatrészen.
Miközben a kis csatornákat vágtam és ragasztottam, az jutott eszembe, hogy ez a fajta egyedi alkatrészgyártás nagyon közel áll a makettezéshez. Rengeteg apró elemmel kell dolgozni, és a sikerhez precizitás, türelem, valamint az öntési folyamat előzetes átgondolása szükséges. Ráadásul a mintának a szilikonszerszám elkészülése után is sértetlennek kellett maradnia, hiszen visszakerült a barátom autójába.
2. A szilikon öntőszerszám elkészítése
Miután felhelyeztem a levegőzőket az ősmintát egy formaszekrénybe hegyeztem, ami arra szolgál, hogy az ősmintáról szilikon lenyomatot készítsünk, ami a későbbiekben az öntőszerszámunkként fog szolgálni. A RunPlastnál többféle, FDM-technológiával gyártott formaszekrény áll rendelkezésre. A megfelelő méret kiválasztása után a belső falakat alumínium ragasztószalaggal simítottam ki. Ezzel
elkerülhető, hogy a szekrény 3D nyomtatásból eredő barázdáit is felvegye a szilikon. A pontos összeillesztéshez pozicionáló stifteket használtam.
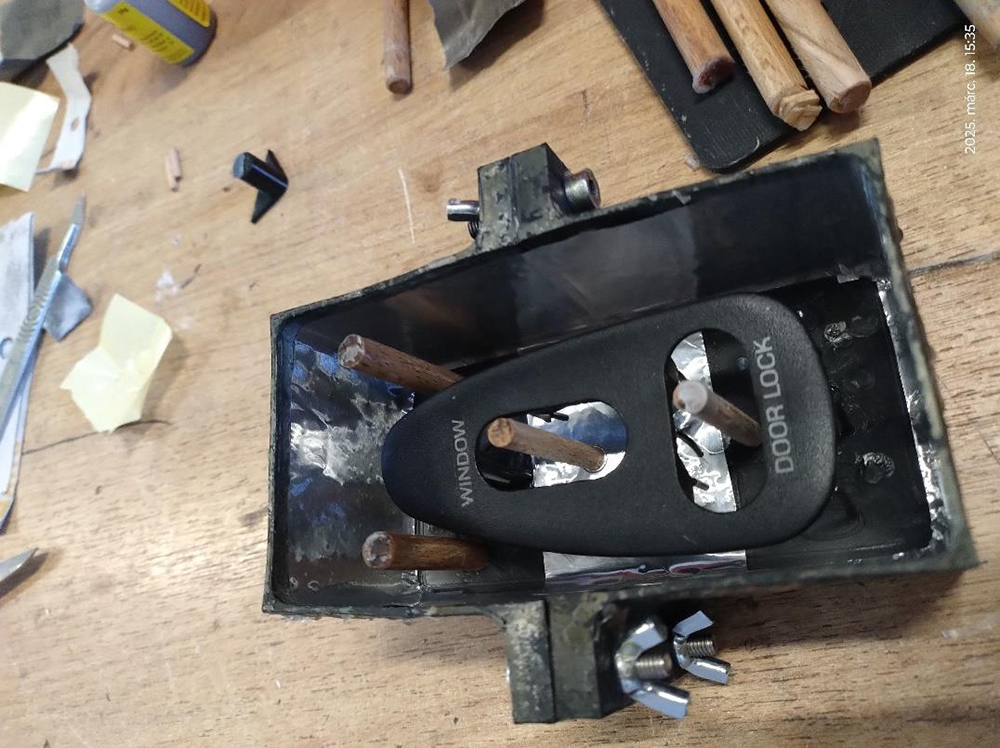
3. ábra. Az eredeti kapcsolófedél a beöntővel és a levegőzőkkel, a formaszekrényben. (Forrás: saját felvétel.)
A szerszámhoz Wacker ELASTOSIL M 4645 A/B kétkomponensű szilikont alkalmaztam, melyet a vákuumöntő berendezésben körülbelül 15 percig légtelenítettem, majd óvatosan az ősmintára öntöttem. Ezután 40 °C-on négy órán át hagytam megkötni.
A kikeményedett szilikont kiemeltem a formaszekrényből, majd szikével alakítottam ki az osztósíkot. Különösen óvatosnak kellett lennem az átmenő kapcsolónyílások környékén. A szerszámnak szétnyithatónak kellett maradnia, de nem sérülhetett sem a gyári ősminta, sem a finom felületű negatív. Szerencsére a bontás sikerült, és az eredeti fedlap is sértetlenül kijött a formából.
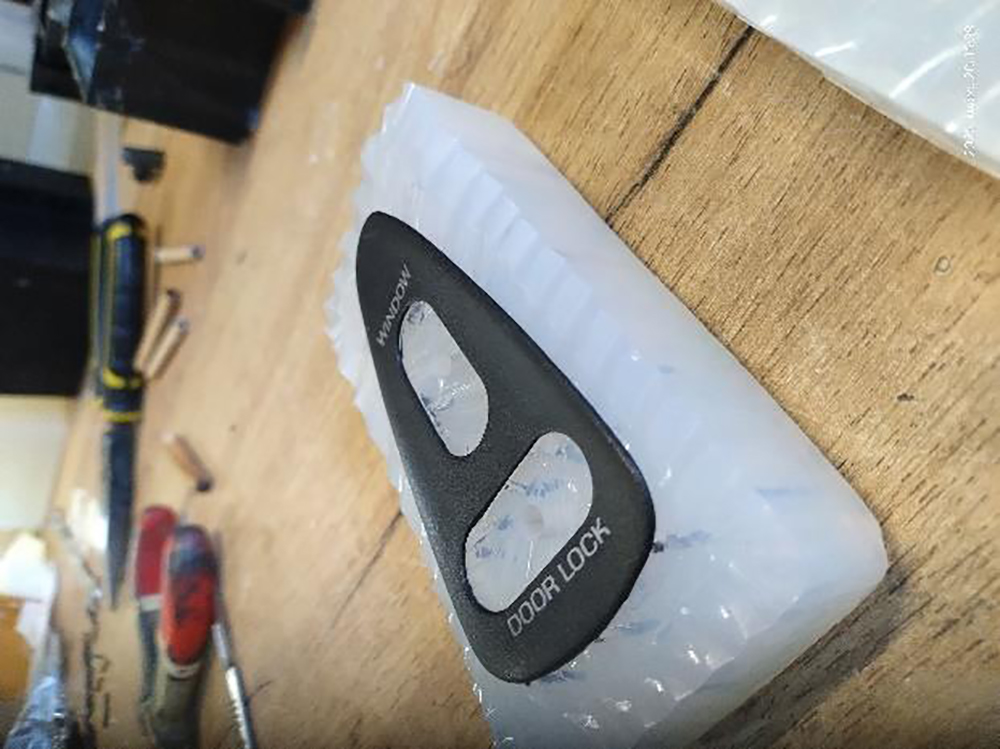
4. ábra. A gyári ősminta és a róla készített szilikonszerszám; a nyílások és a textúra is jól kivehető. (Forrás: saját felvétel.)
3. Gyártás
Az elkészült szerszámot öntés előtt formaleválasztó spray-vel kezeltem, hogy a kikeményedett műgyanta ne tapadjon a szerszámhoz, és annak szétnyitása ne okozzon sérülést. A formát 70 °C-os kemencében körülbelül fél órán át előmelegítettem.
A következő nehézséget a pigmentálás jelentette. A kapcsolófedél első ránézésre fekete, valójában azonban nagyon sötét szürke. A gyári színkódját nem találtam meg, ezért csak szemre tudtam kikeverni, fekete és fehér pigmentből.
Miután az alapanyagokat a vákuumgépbe helyeztem, körülbelül tíz percig légtelenítettem őket. Ezután az A és B komponenst összeengedtem, a gép keverőlapátjai nagyjából egy perc alatt homogén anyaggá keverték. Az öntésnél figyelni kellett arra, hogy a gyanta ne fusson túl a járatokon.
Az öntést követően, a szerszámot 70 °C-os kemencébe tettem edzeni. 45 perc után már kiemelhető volt az öntvény, de az utómunkálás előtt további 45 percet kellett várni, mert egyes részek még képlékenyek maradhattak.
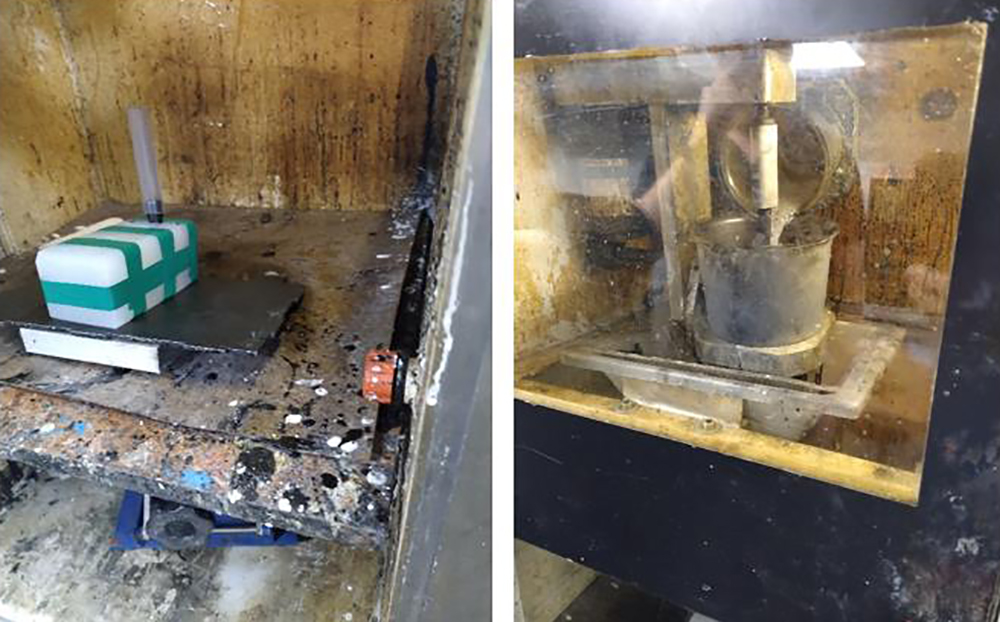
4. ábra. Az előkészített öntőszerszám és az anyagok a vákuumöntő berendezésben. (Forrás: saját felvétel.)
Minőségellenőrzés és utómunkálás
Amikor az első öntés után szétnyitottam a szerszámot, alig hittem el, amit láttam. A kapcsolófedél hihetetlenül részletgazdag és pontos lett. A szilikon az ősmintáról a legapróbb barázdákat is levette, sőt a „WINDOW” és „DOOR LOCK” feliratok is jól olvashatóan megjelentek az öntvényen. Pontosan ez volt az a felületi minőség, ami miatt eredetileg a vákuumöntést választottam.
Ezután el kellett távolítani a beöntő és a 13 levegőző maradványait. Sajnos egy figyelmetlen mozdulattal belevágtam az alkatrész szem előtt lévő, textúrált oldalába. Ráadásul amikor az eredeti fedlap mellé tettem, azt is láttam, hogy a gyárihoz képest túl világos szürke lett. Így, ha már egyszer a gyári megjelenés volt a cél, nem érhettem be ezzel a darabbal.
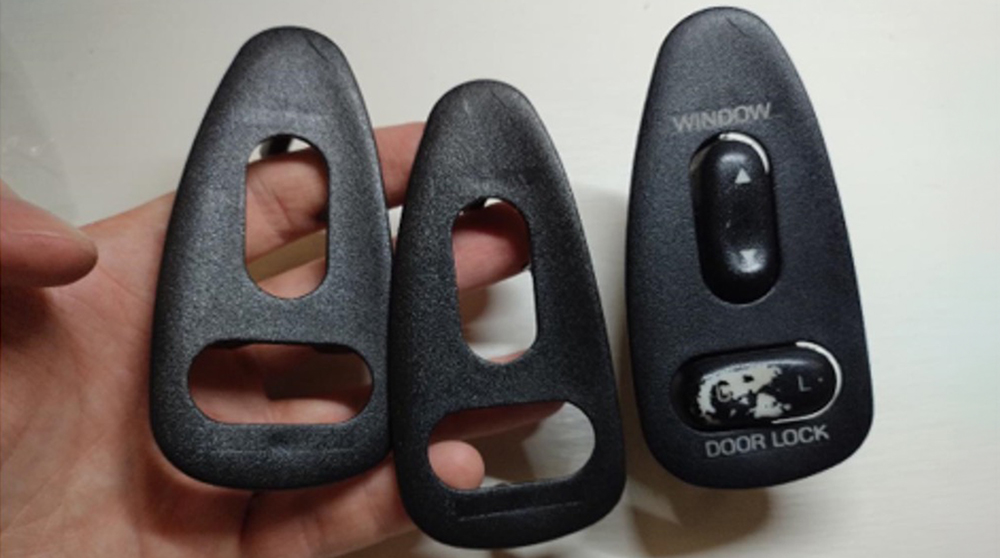
Újraöntöttem a kapcsolófedelet, ezúttal kevesebb fehér pigmentet használtam, hogy mélyebb, sötétebb szürke színt kapjak. A második darab már sokkal közelebb állt az eredetihez, és az utómunka is hibátlanul sikerült. Gyári színkód hiányában az egyezésről csak szemrevételezéssel tudtam meggyőződni, de a kapott forma és felület teljesen megegyezett az eredeti darabbal. A legyártott alkatrész tökéletesen illeszkedik és rendeltetés szerűén használható.
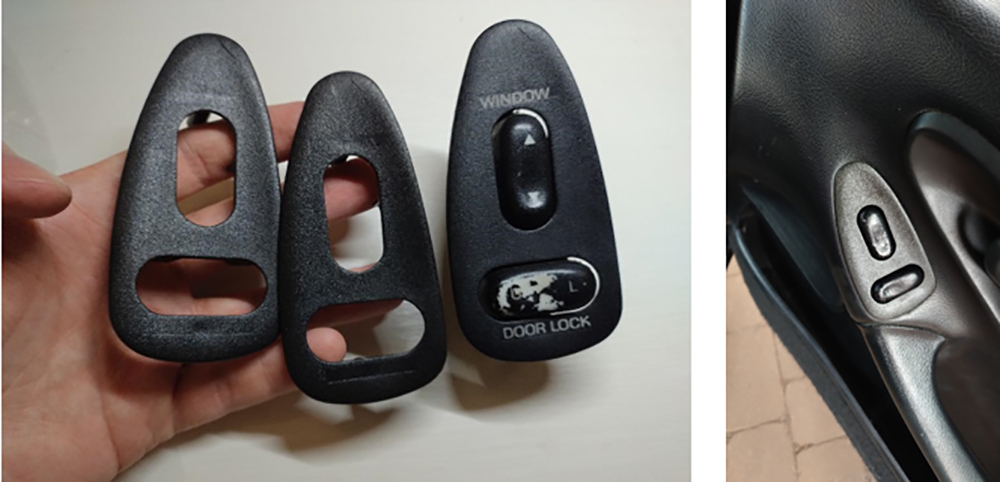
5. ábra. Balra az első, középen a második, sötétebb öntvény, jobbra az eredeti gyári kapcsolófedél. (Forrás: saját felvétel.)
Összegzés
A dolgozat fő célkitűzéseit maximálisan sikerült teljesíteni. Tudtam találni egy olyan eljárást, amivel gyári minőségben lehet reprodukálni a műanyag alkatrészeket úgy, hogy azok megfeleljenek mind az esztétikai mind a mechanikai követelményeknek.
A projekt során rengeteg új ismeretet szereztem, és külön öröm volt kipróbálni a vákuumöntéses gyártást. Nem gondoltam volna, hogy ennyire kreatív munka, és milyen jó érzés szétnyitni a szerszámot, majd látni, hogy az elkészült alkatrész pont olyan, mint a gyári.
Komoly tanulási pont volt ez, mivel sikerült választ adni egy olyan kihívásra, amivel rengeteg restaurátor vagy lelkes hobbista küzd. Ez a módszer más veterán és youngtimer modellek esetében is adaptálható, így a dolgozat eredményei hozzájárulnak a járműtörténeti örökség megóvásához.
A kapcsoló azóta is a helyén van, teszi a dolgát és a dolgozatomat is megvédtem, sikeresen teljesítettem a képzést.
A diplomamunka készítője: Csúcs Viktor
Óbudai Egyetem, Bánki Gépész Kar
Veterán-gépjármű restaurátor szakmérnök képzés